

知识分享


碳化硅模块顶侧互连怎么选?烧结铜箔与铝线键合对比
作者:芯火元科技 来源:本站 发布时间:2026-11-05 浏览:4
碳化硅模块顶侧互连怎么选,答案先看功率循环工况:结温摆动大、循环次数要求高的高功率场景优先考虑烧结铜箔顶侧互连,工况温和、成本敏感的场景铝线键合仍然够用。11月3日公开预告的一种薄膜层压铜箔烧结方案,把这道封装选型题重新推到了台前。
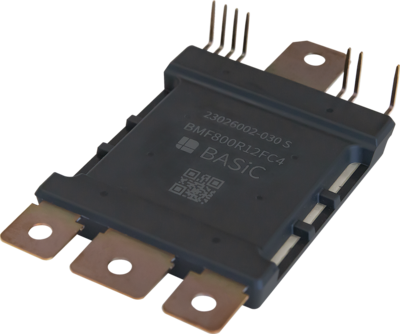
图1:碳化硅功率模块封装(顶侧互连方案对照示意)
一、方案对照表:烧结铜箔与铝线键合先看六个维度
| 对照维度 | 烧结铜箔顶侧互连 | 传统铝线键合 | 选型提示 |
|---|---|---|---|
| 互连结构 | 银烧结薄膜+铜箔,铜面再做铜线/铜带键合 | 铝线直接键合到芯片顶面 | 结构变了,失效模式也跟着变 |
| 结合层均匀性 | 薄膜层压控制厚度,约20微米烧结层较均匀 | 线弧与焊点逐点成型,一致性依赖工艺窗口 | 结合层越均匀,热应力分布越可控 |
| 功率循环寿命(同条件对照) | 公开测试中超过75000次循环 | 同条件对照约2500次循环 | 倍数只在该测试条件下成立,见第三节 |
| 热摆动耐受 | 面向110℃结温摆动、175℃最高结温的测试条件设计 | 高温摆动下铝线焊点易疲劳开裂 | 摆动幅度越大,烧结方案的优势越明显 |
| 工艺与设备 | 可沿用现有键合设备,支持卷带自动贴装 | 产线最成熟,设备与工艺门槛最低 | 设备复用能省下换线成本 |
| 成本与成熟度 | 新方案,量产成本与供货仍待验证 | 成本低、供货广,是存量主流 | 新技术先看验证数据,再谈导入节奏 |
这张表要竖着读:顶侧互连是芯片顶面到外部端子的电气连接环节,它的互连结构决定了失效模式,均匀的结合层决定了热应力能不能摊开,寿命数据决定了它值不值得换,设备与成本最后决定能不能落地。铝线键合不是落后技术的代名词,它在大量中低功率、温和工况的模块里仍是性价比最高的解;烧结铜箔的价值集中在功率循环严苛的场景,而不是所有场景。
核心结论:顶侧互连没有通用最优解,只有工况最匹配解;循环次数与结温摆动先定方向,设备复用与成本再定落地节奏。
二、适用边界判断流程:五步定顶侧互连方案
- 先算功率循环工况。把全生命周期内的启停、负载突变与功率循环次数估出来,循环次数要求越高,越值得评估烧结方案。
- 再看结温摆动幅度。摆动幅度与最高结温是铝线疲劳的关键输入,摆动小、结温低时铝线键合的寿命账通常算得过来。
- 核对顶部出线方式。烧结铜箔方案的铜面面向铜线或铜带键合,要确认现有键合工艺与线径、带宽是否匹配,不能只看结合层。
- 核查工艺与设备复用。薄膜层压与卷带贴装能不能进现有产线、要不要新增烧结设备,直接影响导入成本与周期。
- 最后算全生命周期成本。把模块单价、失效率、维护与停机成本放在一起算,寿命优势只有在严苛工况下才能折算成成本优势。
三、数据解读:75000次对2500次说明了什么
公开测试口径是180安培、110℃结温摆动、最高结温175℃,以漏源电压上升5%作为失效判据,烧结铜箔方案超过75000次循环,铝线键合对照约2500次,相对倍数约30倍。这个数字要拆开读:第一,它是同一测试条件下的对照结果,不是任何工况下的通用寿命承诺,工况温和时两者的差距会缩小;第二,测试条件本身相当严苛,180安培配110℃摆动已经是面向高功率场景的加速考核,不能直接换算成整机服役年限;第三,薄膜相对膏体的意义在于厚度均匀性,约20微米的烧结层配合50微米铜箔,给后续铜线或铜带键合提供了一个平整的落脚面,工艺波动小,热应力分布也更可控。
反过来也要看到边界:该方案目前是展会预告口径,尚未进入量产数据手册阶段,量产一致性、长期可靠性数据与供货节奏都还没有公开验证。选型时可以把它列入高功率新项目的评估清单,但量产导入仍要等完整验证数据,不能凭一组对照循环数就切换封装路线。
问:烧结顶侧互连能直接用原来的键合设备吗?
答:按公开介绍可以。烧结铜箔方案的设计思路就是保留现有键合环节,在铜面上做铜线或铜带键合,并支持卷带自动贴装。但烧结环节本身的设备与工艺窗口仍要单独验证,设备复用不等于产线零改动。
问:铝线键合模块在什么工况下会先失效?
答:主要在结温摆动大、功率循环频繁的工况下。铝线与芯片顶面的热膨胀差异会在反复升降温中累积疲劳,焊点开裂后接触电阻上升,最终反映为导通压降或漏源电压漂移。摆动幅度越小,这个失效模式出现得越晚。
问:银烧结薄膜和银烧结膏有什么区别?
答:区别在成型方式。薄膜是预先成型的层压材料,厚度由薄膜本身控制,均匀性较好;膏体要经过印刷或点胶成型,厚度受印刷与点胶波动影响更大。两者都是银烧结路线,选型时要对比的是结合层均匀性与工艺窗口,而不是只看材料名字。
顶侧互连方案可以按功率循环工况一次对齐
高功率与高循环工况的项目,器件清单建议把碳化硅功率模块与碳化硅MOSFET分立器件按功率循环与散热条件一次对齐,再对照《碳化硅模块散热瓶颈怎么破?顶部散热、双面冷却与银烧结技术对比》与《功率模块针脚工艺怎么选?压接针与焊接针的五维对比》确认封装路线的上下边界。武汉市芯火元科技有限公司作为多品牌功率器件经销商,提供碳化硅功率模块与碳化硅MOSFET分立器件等产品线,可按功率循环工况、结温摆动与散热条件匹配模块方案。把功率等级、循环工况与散热条件发给武汉市芯火元科技有限公司的技术支持,可以帮你判断顶侧互连要不要上烧结方案。产品咨询:134-1033-7175。
